圧力容器の強さと材料|許容引張応力・板厚・溶接継手の効率【冷凍三種】
この記事でわかること
- 圧力容器とは何を指すかがわかります
- 許容引張応力と安全率の関係がわかります
- 円筒胴の板厚の式が読めるようになります
- 溶接継手の効率・腐れしろの意味がわかります
計算が出てくるので身構えますが、問われるのは「何が大きくなると、板厚はどうなるか」という関係の向きが中心です。式の形を覚えれば、計算せずに答えられる問題も多くあります。
圧力容器とは
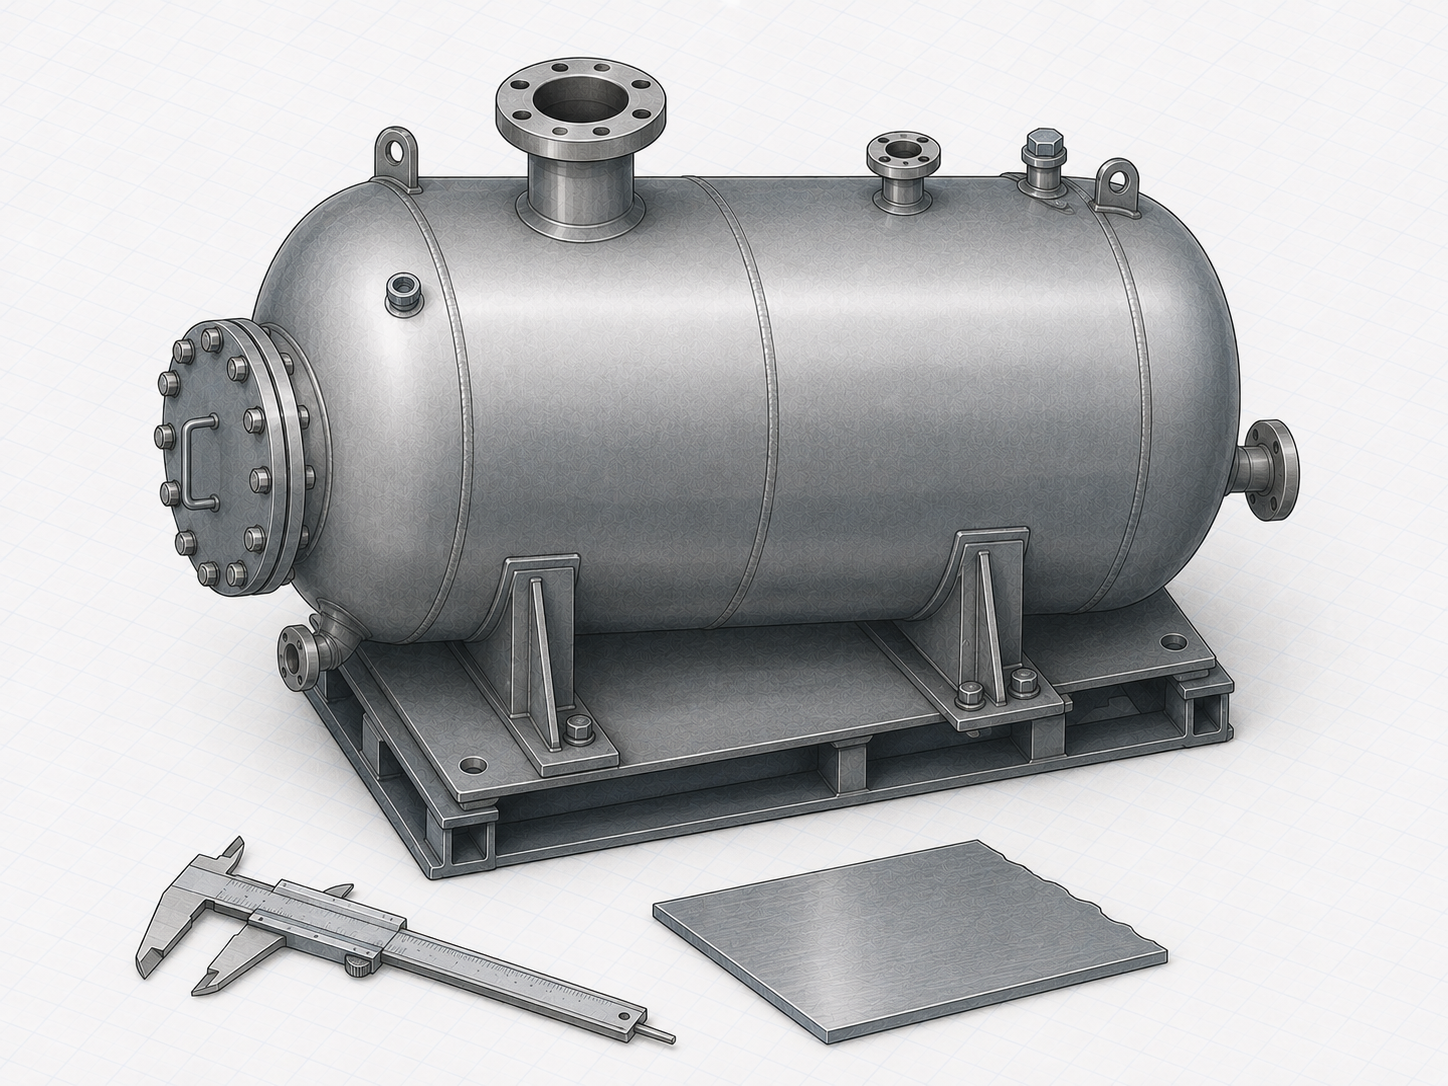
用語圧力容器とは?
内部に圧力がかかる容器のことです。冷凍装置では凝縮器・受液器・油分離器・液分離器など(いずれも冷媒や油をためたり分けたりする容器)があてはまります。これらが壊れると、冷媒が一気に噴き出すおそれがあります。
- 設計圧力 … その容器を設計するときの基準になる圧力
- 許容圧力 … その容器を実際に使ってよい最高の圧力(腐食したぶんを考えたあとの値)
- 耐圧試験圧力 … 設計圧力の1.5倍以上(液体で行う場合)
- 気密試験圧力 … 設計圧力以上
覚える覚え方
「耐圧は1.5倍、気密はそのまま」。耐圧試験は壊れないかを見る(水で)、気密試験は漏れないかを見る(ガスで)——目的が違うので、圧力も違います(第18回)。
設計圧力は「高圧部」と「低圧部」の2つに分ける
冷凍装置の設計圧力は、装置を高圧部と低圧部の2つに分けて決めます。おおまかに言うと、高圧部は圧縮機から吐き出された高い圧力がかかる部分(凝縮器・受液器など)、低圧部は膨張弁を出てから圧縮機に戻るまでの部分(蒸発器など)です。
圧縮機を2つつないで2段階で圧縮する二段圧縮の装置には、途中に中くらいの圧力の部分もあります。それでも区分は2つのままで、「中圧部」というみっつめの区分は作りません。
設計圧力の決め方と、圧力は「ゲージ圧力」で表す
高圧部の設計圧力は、ふつうの運転で出るかもしれない一番高い圧力をもとにしています。具体的には、冷媒ごとに決められた基準凝縮温度に対応する圧力を使います。実際の凝縮温度が基準凝縮温度のどれとも合わないときは、いちばん近い上位(すぐ上)の基準凝縮温度の圧力をとります。高いほうをとれば、そのぶん安全だからです。
低圧部の設計圧力は、装置が止まっているあいだに、中の冷媒が周りの温度で温められたときの飽和圧力をもとにします。目安は、冷媒が38〜40℃程度まで温まったときの飽和圧力です。
設計圧力や許容圧力など、圧力容器の強さや安全にかかわる圧力は、ゲージ圧力(大気圧を0として測った圧力。第1回)で表します。絶対圧力ではありません。
材料の強さ──許容引張応力
用語引張強さとは?
その材料が引っ張りに耐えられる限界の力です。これを超えると、材料はちぎれます。
用語許容引張応力とは?
許容引張応力とは、設計で使ってよい応力(材料の内部にかかる力の強さ)の上限のことです。引張強さを、安全率で割って求めます。許容引張応力 = 引張強さ ÷ 4(=安全率4)が基本です。
例簡単なたとえ
体重60kgの人が、ちょうど60kgまで耐えられるロープで宙づりになろうと思うでしょうか。——思わないはずです。240kgまで耐えるロープを選ぶでしょう。この「4倍の余裕」が安全率です。材料にはばらつき・傷・経年劣化があるので、ぎりぎりで設計してはいけないのです。
覚えるここが出ます
- 安全率は4(引張強さに対して)。
- 許容引張応力が大きい材料ほど、板厚は薄くてすむ。
- 温度が高くなると、許容引張応力は小さくなる … 熱いと金属は弱くなるためです。
応力とひずみ──比例限度・弾性限度・降伏点
金属の棒を引っ張ると、少し伸びます。もとの長さに対して、どれだけの割合で伸びたかをひずみといいます。引っ張る力を少しずつ強くしながら、応力(「よくある質問」を参照)とひずみの関係をグラフにしたものが応力-ひずみ線図です。
比例限度 … 応力とひずみが正比例する(グラフがまっすぐな直線になる)限界。
弾性限度 … 力を静かに取り去ったとき、ひずみがもとに戻る限界。ばねのように戻れる範囲です。
降伏点 … ここを超えると、力をあまり増やさなくても急に伸び始め、力を抜いても戻らなくなる点。
引張強さ … 材料が耐えられる最大の応力。これを超えるとちぎれます。
圧力容器は、材料にかかる力(応力)が比例限度より低い、ちょうどよい値に収まるように設計します。比例限度とは、力とのびが比例する限界です。許容引張応力を引張強さの4分の1と小さめにとるのも、この範囲にゆとりをもって収めるため、と考えると分かりやすいでしょう。
低温脆性は、降伏点より低い力でも突然割れる
第15回で学んだ低温脆性(温度が下がると金属がもろくなる性質)は、ここでも出てきます。低温でもろくなった鋼は、降伏点より低い、ふだんなら平気な力でも、衝撃などをきっかけに突然割れることがあります。伸びたり曲がったりする前ぶれがないのが、怖いところです。
SM400Bの「400」は引張強さ
圧力容器によく使う鋼材に、JISのSM400B(溶接構造用圧延鋼材)があります。記号の「400」は、最小引張強さが400N/mm²という意味です。許容引張応力はその4分の1なので、100N/mm²になります。「許容引張応力は引張強さの2分の1」ではありません。
円筒胴の板厚の式
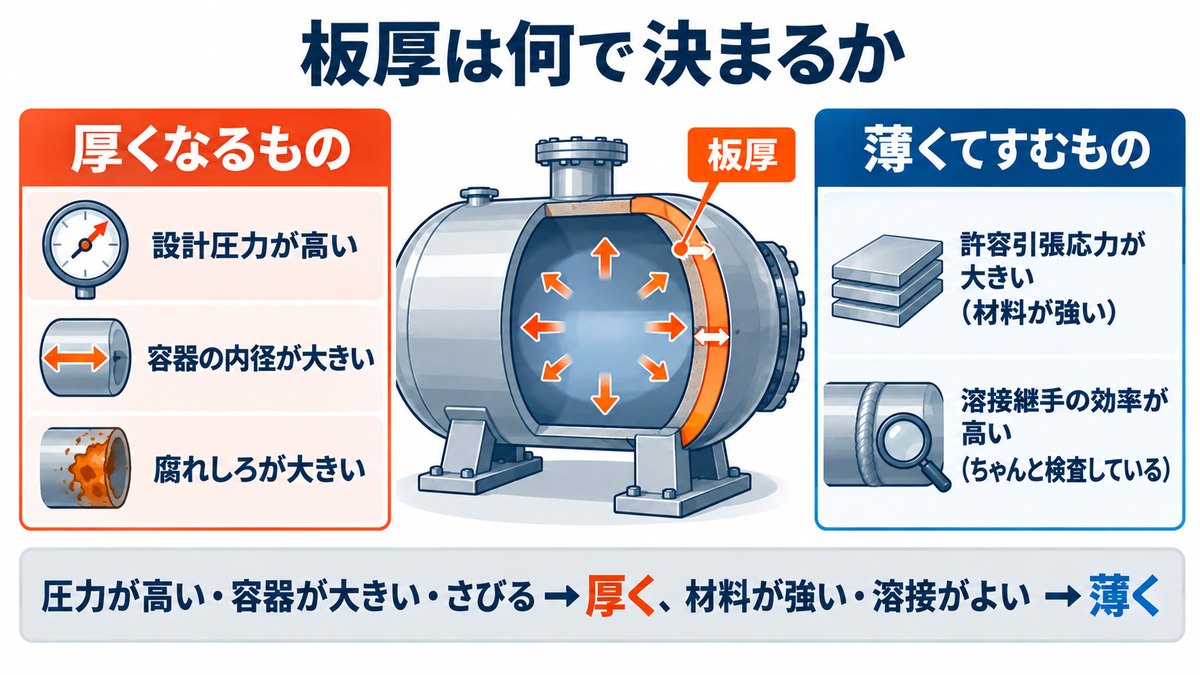
用語円筒胴の必要な板厚
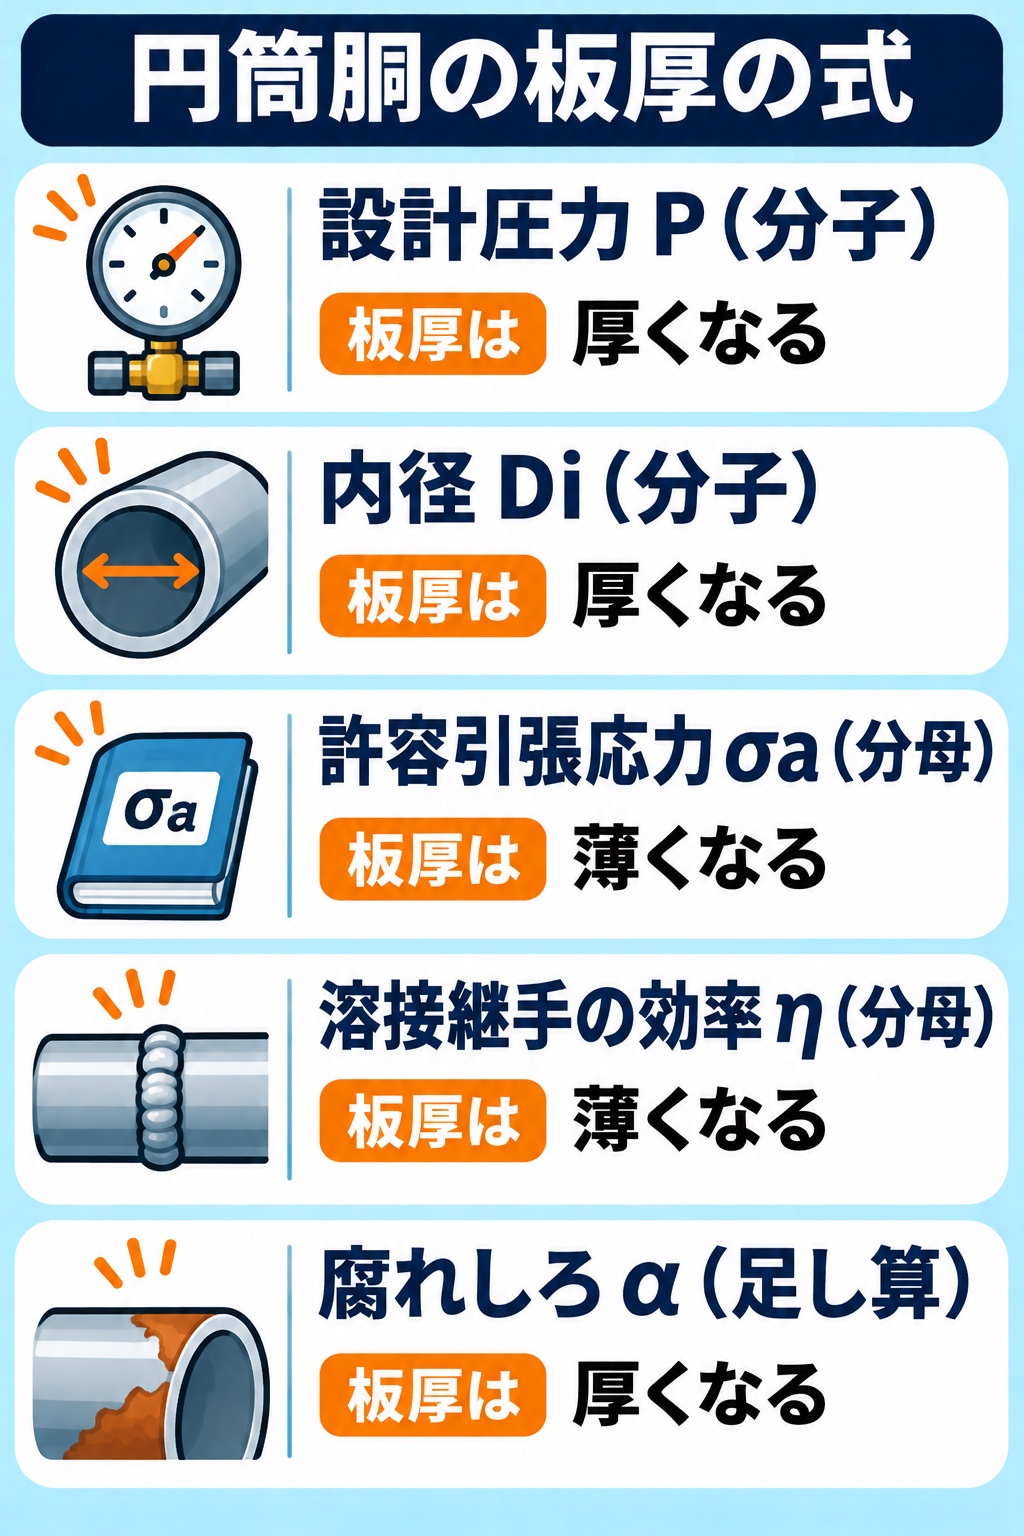
t = (P × Di) ÷ (2 × σa × η − 1.2 × P) + α
t=板厚[mm]、P=設計圧力[MPa]、Di=内径[mm]、σa=許容引張応力[N/mm²]、η=溶接継手の効率、α=腐れしろ[mm]
式を丸暗記する必要はありません。「何が分子にあり、何が分母にあるか」だけ見てください。
覚える覚え方
「圧力が高い・容器が大きい・さびる → 厚く」/「材料が強い・溶接がよい → 薄く」。直感どおりです。計算させる問題より、この向きを問う問題のほうが多い傾向があるので、まずここを確実に。
円筒胴では「接線方向」の応力が「長手方向」の2倍
円筒の形をした胴に、内側から圧力がかかると、2つの向きに引っ張られます。
接線方向 … 円周に沿った向き。筒の輪を外へ広げようとする力です。
長手方向 … 筒の軸(長さ)の向き。両端のふたを押し出そうとする力です。
薄い円筒胴では、接線方向の応力が、長手方向の応力の2倍になります。だから破れるときは、筒が縦に裂けるように割れやすくなります。ゆですぎたソーセージの皮が縦に割れるのと同じです。上の板厚の式も、大きいほうの接線方向の応力をもとにして作られています。
応力は、圧力と内径に比例し、板厚に反比例する
円筒胴の板に生じる応力は、圧力と内径に比例し、板厚に反比例します。圧力が高いほど、太い容器ほど板は強く引っ張られ、板を厚くすればそのぶん応力は小さくなります。板厚の式で、圧力と内径が分子にあるのはこのためです。
溶接継手の効率
用語溶接継手の効率(η)とは?
溶接した部分の強さが、元の材料の何割になるかを表した数字です。1以下になります。
- 全線を放射線検査(X線などで溶接の内部の傷を調べる検査)した突合せ両側溶接(板の端どうしを突き合わせ、両面から溶接する方法) … η=1.00
- 部分的に検査したもの … 1.00と0.70の間の値
- 検査していないもの … η=0.70
きちんと検査したものほど効率が高く、板厚を薄くできます。「検査するとコストがかかるが、材料は節約できる」というトレードオフ(一方を得ると他方をあきらめる関係)になっています。
腐れしろ
用語腐れしろ(α)とは?
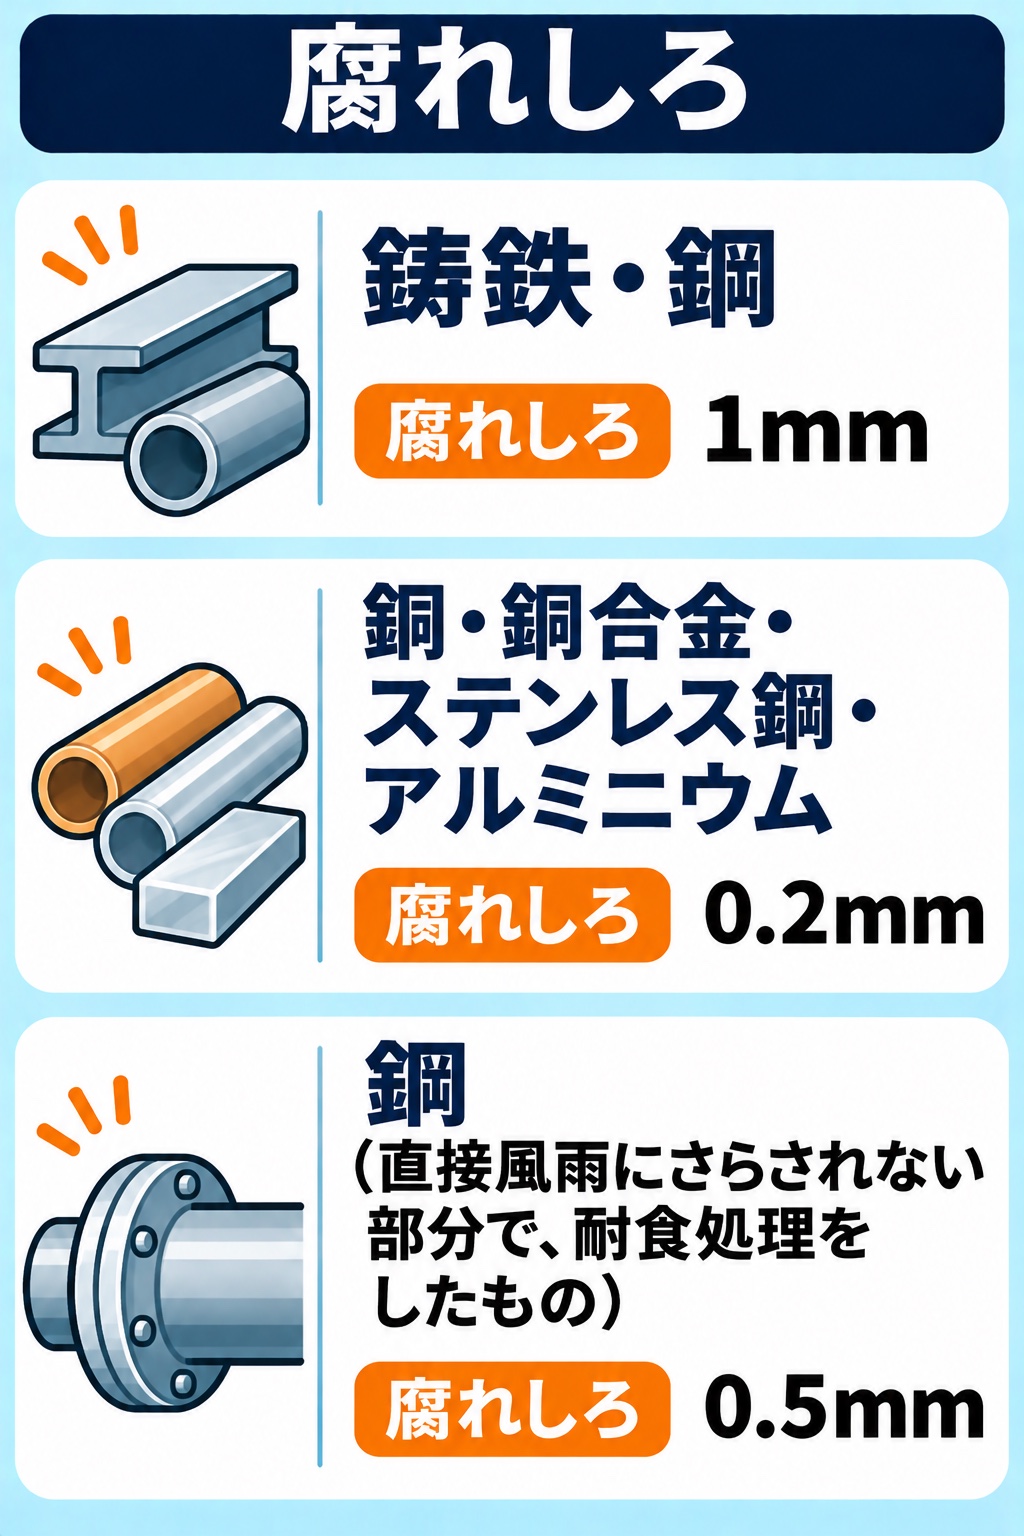
使っているうちに腐食して減るぶんを、あらかじめ足しておく厚みです。
覚える覚え方
「さびる鉄は1mm、さびにくい金属は0.2mm」。腐れしろを足すぶん、板厚は厚くなります。「腐れしろを大きくすると板厚は薄くなる」という選択肢は誤りです。
鏡板(かがみいた)
- 円筒の両端をふさぐふたが鏡板です
- さら形・半だ円体形・半球形などがある
- 平らなものほど強度が低く、厚くしなければならない
- 半球形がいちばん強い
なぜ?なぜ丸いほど強いのか?
力が一点に集中せず、面全体に分散するからです。平らな板は中央が膨らむように曲げられるので弱いのですが、ドーム状なら圧力を全体で受け止められます。橋やダムがアーチ形をしているのと同じ理屈です。
さら形鏡板は、形の変わり目に応力が集中する
さら形鏡板は、ゆるいドームのふちを、小さな丸み(すみの丸み)で円筒につないだ形をしています。板の厚さが同じでも、曲がり具合が急に変わるすみの丸みの部分には、力が集まりやすくなります。これを応力集中といいます。
「板厚が一定なら、さら形鏡板に応力集中は起こらない」は誤りです。応力集中は厚さではなく、形の変わり目で起こります。
試験ではこう出る
- ①安全率 … 「許容引張応力は、引張強さを4で割った値である」→正しい。
- ②板厚の向き … 「設計圧力が高いほど、必要な板厚は薄くなる」→誤り。厚くなります。
- ③溶接継手の効率 … 「溶接継手の効率が大きいほど、必要な板厚は薄くなる」→正しい。
- ④腐れしろ … 「鋼板の腐れしろは1mmである」→正しい。
- ⑤温度 … 「材料の温度が高くなると、許容引張応力は大きくなる」→誤り。
- ⑥鏡板 … 「同じ設計圧力なら、半球形の鏡板は平形より薄くできる」→正しい。
よくある質問
Q.「応力」とは何ですか?
A.材料の内部にかかっている、単位面積あたりの力です。単位はN/mm²(=MPa)。同じ力でも、細い棒にかかれば応力は大きく、太い棒なら小さくなります。「厚くすれば応力が下がる」のは、力を受け止める面積が増えるからです。
Q.設計圧力はどうやって決めるのですか?
A.その装置が運転中に届くかもしれない一番高い圧力をもとに、冷媒の種類と基準凝縮温度から決められています。同じ装置でも高圧側と低圧側で設計圧力は異なります。試験では数値が与えられるので、覚える必要はありません。
Q.計算問題は捨ててもいいですか?
A.おすすめしません。保安管理技術15問のうち2〜3問が計算ですが、式は問題文に与えられることが多く、数字を入れるだけのことも珍しくありません。それより「何が増えると何がどうなるか」の向きを押さえておけば、計算せずに選択肢を絞れる問題もあります。
過去問で確かめる 3問
この回までの内容で解ける過去問を3つ選びました。問題文は、各年度の過去問ページで確認できます。冷凍三種は「正しい記述の組合せ」を選ぶ形なので、記述を1つずつ〇か×かで見ていきます。
令和7年度 保安管理技術 問12 材料の強さ・圧力容器
イ 〇 薄肉円筒胴の板厚は、設計圧力・内径・許容引張応力・腐れしろ・溶接継手の効率を使って計算する。
ロ × 設計圧力の区分は、高圧部と低圧部の2つ。二段圧縮でも「中圧部」という区分はない。
ハ 〇 薄肉円筒胴では、接線方向の応力が長手方向の応力の2倍になる。
ニ 〇 低温脆性による破壊は、衝撃などがきっかけで、降伏点以下の低い荷重でも突然起こる。
正しいのはイ・ハ・ニで、正解(4)です。 → 令和7年度 保安管理技術の解説
令和6年度 保安管理技術 問12 材料の強さ・圧力容器
イ × 必要な板厚は、内径が大きいほど、内圧が高いほど厚くなる。
ロ × 風雨にさらされない部分で耐食処理をした鋼の腐れしろは0.5mm。0.2mmは銅やステンレス鋼など。
ハ 〇 溶接継手の効率は、継手の種類や形、放射線透過試験をした長さの割合で決まる。
ニ 〇 材料に生じる応力は、比例限度以下の適切な値に収まるように設計する。
正しいのはハ・ニで、正解(3)です。 → 令和6年度 保安管理技術の解説
令和5年度 保安管理技術 問12 材料の強さ・圧力容器
イ × 逆。接線方向の応力が、長手方向の2倍で大きい。
ロ × 板厚が一定でも、さら形鏡板のすみの丸みの部分には応力集中が起こる。
ハ 〇 円筒胴の板厚は、設計圧力・内径・許容引張応力・腐れしろ・溶接継手の効率から計算する。
ニ 〇 応力とひずみが正比例する限界を比例限度という。
正しいのはハ・ニで、正解(5)です。 → 令和5年度 保安管理技術の解説
まとめこのページのまとめ
- 許容引張応力 = 引張強さ ÷ 4(安全率4)
- 温度が高いと許容引張応力は小さくなる
- 板厚は圧力・内径・腐れしろが大きいほど厚く、許容引張応力・溶接継手の効率が大きいほど薄く
- 溶接継手の効率は全線検査で1.00、検査なしで0.70(部分検査はその間)
- 腐れしろは鋼1mm、銅・ステンレス0.2mm
- 鏡板は丸いほど強い(半球形>さら形>平形)
- 設計圧力は高圧部・低圧部の2区分(中圧部はない)
- 円筒胴は、接線方向の応力が長手方向の2倍(縦に裂けやすい)
- 比例限度=応力とひずみが比例する限界。応力はこれ以下で設計する。低温脆性は降伏点以下でも突然割れる
- 高圧部の設計圧力は、すぐ上の基準凝縮温度の圧力をとる。低圧部は停止中38〜40℃程度での飽和圧力
- 設計圧力・許容圧力はゲージ圧力で表す
- SM400Bは最小引張強さ400N/mm²、許容引張応力100N/mm²。応力は圧力・内径に比例し、板厚に反比例
費用はいくらかかる? 講座は必要?
冷凍三種はお金のかけどころがはっきりしている試験です。国家試験の前に受けられる公式の講習を使うと、本番が2科目から法令1科目だけになります。免除を持つ人の合格率は87.9%、2科目受験の人は45.0%(令和7年度)。講習・独学・通信講座の費用を、実際の金額で並べました。